
在湖北的包装工厂中,成品转运是衔接生产与仓储的关键环节。传统的燃油叉车虽然动力强劲,但尾气排放、噪音大、维护成本高,尤其在封闭或半封闭的车间环境中,不仅影响员工健康,还增加了环保压力。电动叉车凭借零排放、低噪音、操控灵活的优势,正成为越来越多包装工厂的首选。然而,要实现成品转运的高效作业,不能仅靠一台车,而需要一套完整的作业方案——从车辆选型、充电配套到运维服务,每个环节都需精打细算。
一、精准选型:匹配转运工况
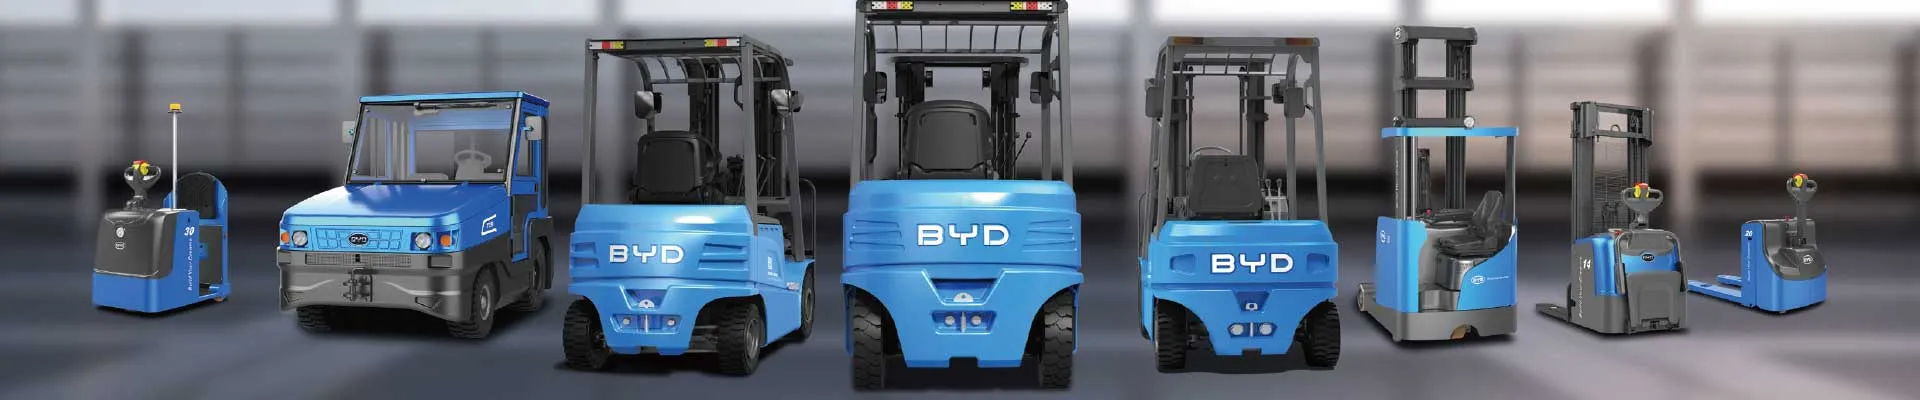
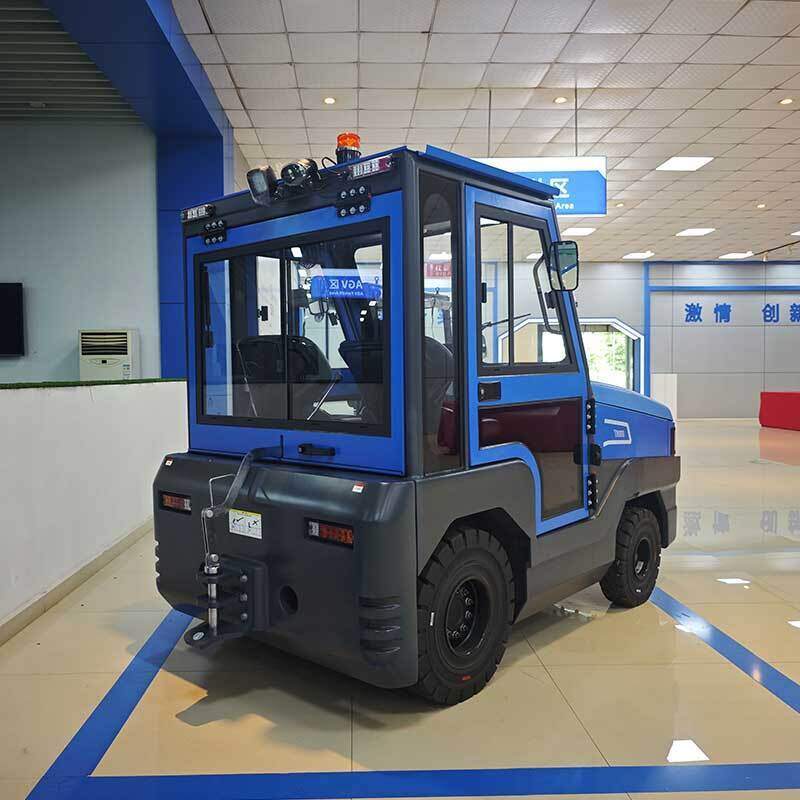
包装工厂的成品通常以纸箱、托盘、塑料膜包裹的包装体为主,重量多在1吨至3吨之间。推荐选用额定载重1.5吨至3吨的平衡重式电动叉车,配合标准货叉长度与宽度,确保叉取平稳、堆垛精准。门架高度要根据仓库货架层高确定,一般3至4节门架可满足6米以内的堆垛需求。若工厂通道狭窄,可选择紧凑型车身设计,转弯半径小,灵活穿梭于生产线与暂存区。电池方面,磷酸铁锂电池是当前主流选项,循环寿命长、充电速度快、无记忆效应,适合多班次连续作业的包装工厂。
二、充电策略:减少停机时间
成品转运作业往往存在多波次、间歇性的特点。建议采用“机会充电”模式,利用工人换班、午休或生产线切换的间隙进行快速补电,配合智能充电机,30分钟即可充电至80%电量。对于两班倒或三班倒的工厂,可配备两块电池轮换使用,或选用大容量电池(如560Ah以上)支撑全天作业。充电区域需做好通风、防雨、防尘设计,且距离作业区不宜过远,以免叉车往返损耗时间。
三、作业流程优化:人车与路径协同
将成品转运路线规划为闭环,减少交叉与回头路。在包装线末端设置待转运区,叉车按订单批次将成品运送至对应货位或装车区。利用WCS(仓库控制系统)与叉车终端联动,实时分配任务,避免空驶。操作人员需经过专项培训,掌握稳速起步、精准制动、不超载、不偏载等技能,降低货物跌落风险。建议每台叉车配备倒车雷达与警示灯,在人员流动区域设置物理隔离,确保人车分离。
四、售后服务:保障长期稳定运行
电动叉车虽故障率低,但电池、电机、电控系统需要专业维护。湖北尖树新能源作为比亚迪电动叉车在湖北地区的授权销售与售后服务中心,提供从交付培训、日常巡检到应急抢修的全程支持。我们建议工厂建立“定期保养+状态监测”机制:每季度检查蓄电池连接端子、冷却风扇、轮胎磨损;每月清理散热器与控制器积尘;每日观察电量显示与异响。一旦出现异常,可拨打24小时服务热线,工程师在2小时内响应,快速排除故障,最大限度减少停机影响。
五、综合效益评估
采用电动叉车成品转运方案后,湖北某中型包装工厂实测数据显示:能耗成本较燃油叉车降低约70%,维护工时减少50%,作业噪音从85分贝降至65分贝以下,员工满意度显著提升。更重要的是,零排放助力工厂满足日益严格的环保要求,为绿色工厂认证加分。对于正在升级转型的包装企业而言,电动化是成本可控、技改难度低的优化路径之一。
结语
湖北包装工厂的成品转运环节,通过合理的电动叉车选型、科学的充电策略与规范的作业流程,完全可以实现效率、安全与可持续的平衡。选择可靠的设备与本地化服务团队,更能让这一方案落地生根。尖树新能源愿与湖北包装行业伙伴携手,以专业方案与贴心服务,推动工厂物流向绿色、智能方向迈进。


