
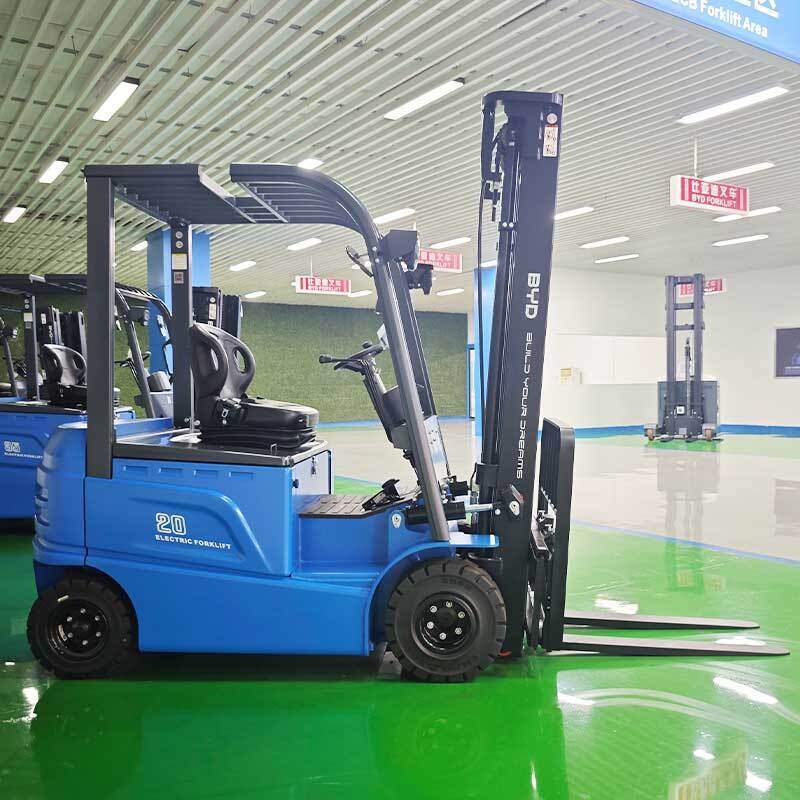
生鲜冷库环境温度常年在零下18℃至零下25℃之间,对电动叉车的电池性能、液压系统、电气元件以及整体可靠性提出了严苛要求。若直接将常温型电动叉车投入冷库使用,不仅会面临续航骤降、启动困难、冷凝水结冰等问题,更可能因部件损坏导致作业中断,增加运营成本。本文从实际应用角度出发,分享一套完整的低温库房作业方案,助力用户提升冷库搬运效率。
一、电池系统低温适配方案
铅酸电池在低温下电解液黏度增大,化学反应速率降低,容量可能衰减至常温的60%~70%,且充电接受能力差。建议选用具有低温性能优化的锂电池组,其内部采用自加热膜或保温层设计,在电池温度低于设定阈值时自动启动加热,使电芯始终工作在最佳温度区间(通常为15℃~30℃)。此外,配备智能电池管理系统(BMS),实时监测单体电压、温度及荷电状态,防止过放、过充,并能在低温下自动限制放电电流,保护电池寿命。若使用铅酸电池,则应配置保温箱体并加装外部加热装置,同时缩短充电间隔,尽量在叉车驶出冷库后立即充电,利用充电热效应辅助温升。
二、液压与电气系统防冻防潮措施
冷库内温差导致冷凝水积聚,易造成液压油乳化、电气接头锈蚀、电机内部结冰。液压系统应选用低温液压油,其倾点低于-30℃,黏度指数高,确保在低温下仍具有良好的流动性和润滑性。所有液压管路外包裹闭孔泡沫保温管,减少热量散失。电气元件需采用防水防尘等级不低于IP54的接插件,并在控制器、电机、电池接口等关键部位涂抹防潮润滑剂。对于驱动电机,可选择带有防滴水和防凝露设计的型号,电机内部可内置除湿电阻,停机后自动通电加热,驱除湿气。
三、叉车辅助加热与除霜设计
为改善驾驶员操作舒适度及视线清晰度,建议叉车配备驾驶室加热系统(如PTC陶瓷加热器)和玻璃除霜功能。加热系统应独立供电,功率控制在300~600W,避免过度消耗主电池电量。除霜采用电热丝嵌入挡风玻璃或热风直吹方式,并设置手动/自动切换模式。另外,货叉、门架滑道等易结冰部位可喷涂防冰涂料,减少冰层附着,提升操作流畅度。
四、日常维护与作业规范
冷库叉车需执行比常温叉车更严格的保养周期。每日出库前检查电池保温状态、液压油位及电气线路是否凝露;每两周清洁电机散热片及制动器,防止积冰影响制动效果;每季度更换液压油滤芯并检测液压油水分含量。作业时建议采取“分段进出库”策略:叉车在冷库内连续作业时间不宜超过2小时,之后驶入缓冲区(0℃~5℃)运行10~15分钟,让各部件自然升温除冰。充电区域应设置在冷库外常温环境,且充电前确认电池温度已回升至0℃以上。
五、服务支持与选型建议
针对湖北地区冷库用户,选择电动叉车时需重点考察车辆的低温标定数据、电池加热系统配置以及售后应急响应能力。湖北尖树新能源专注于电动叉车销售与售后服务,能够根据您的冷库实际工况提供定制化车辆方案,包括加装保温配件、匹配低温充电柜以及定期上门巡检。我们秉承专业、合规的服务理念,帮助每一位用户实现冷库内高效、安全的电动化搬运,同时严格遵守国家相关法规,不使用任何极限化或虚假宣传用语。欢迎有需求的客户联系我们,获取更详细的低温作业方案咨询。


