
湖北是国内重要的粮油主产区,区域内大中小型粮油加工企业数量众多,这类企业的场内作业场景有鲜明的行业属性,对物料搬运环节的洁净度、稳定性、适配性都有特定要求。过去不少粮油加工企业场内搬运多采用传统内燃设备,运行过程中产生的尾气异味容易散落在原料区、生产车间内部,可能影响粮油产品的卫生指标,同时设备运行噪音大,尾气排放管控要求高,逐渐无法适配行业升级的相关需求。
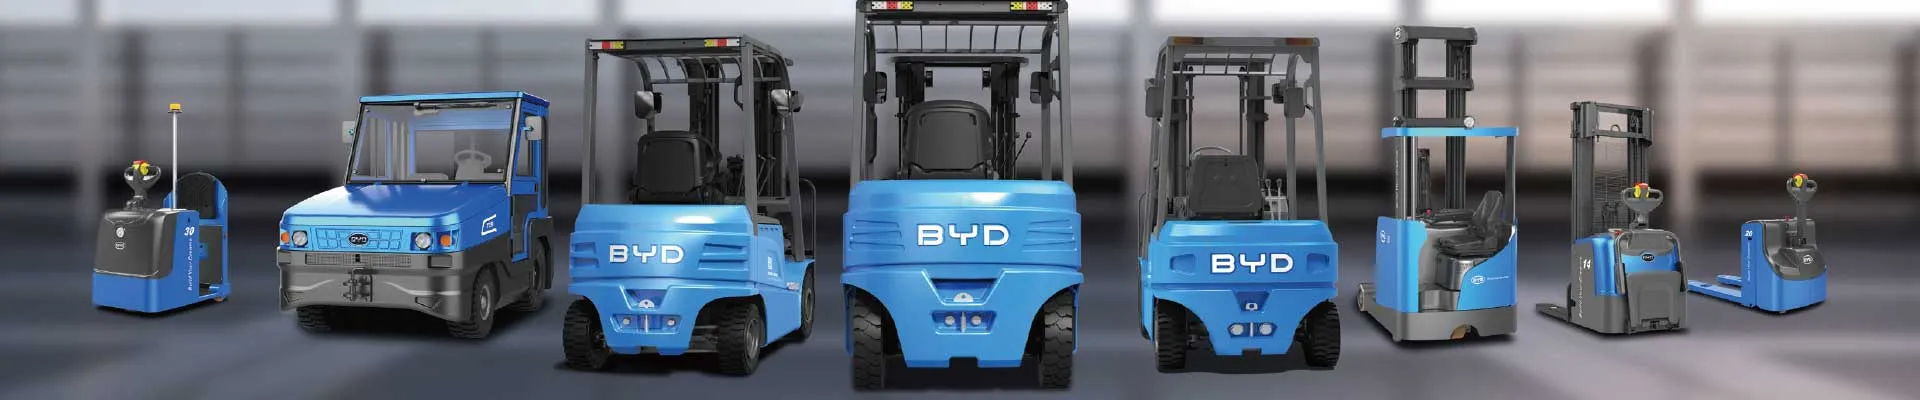
目前越来越多湖北本地粮油加工企业开始将电动叉车引入场内全流程搬运场景,经过多场景的落地适配,已经积累了不少可参考的实践经验。在原料入库环节,散装粮油原料卸车后,电动叉车可搭配对应属具完成转运作业,全程无尾气排放,不会对粮食、油料等原生原料造成污染,设备运行噪音低,不会干扰库区值守人员的日常信息交互,也能减少露天库区的作业扰民问题。
在密闭生产车间的转运环节,粮油加工车间内部空间相对紧凑,通风条件有限,传统内燃设备的尾气很容易在车间内部滞留,不符合食品生产的洁净管控标准,电动叉车零排放的特性完全适配这类场景要求,同时设备转向灵活,可顺畅穿行于车间内部宽度有限的物料通道,精准转运待加工的料包、半成品粮油等物资,还能减少搬运过程中物料掉落撒漏的概率,降低生产环节的物料损耗。
在成品出库环节,打包完成的粮油成品堆放密度高、单日转运频次大,企业可结合自身生产班次设置合理的设备调度方案,将电动叉车的补能时段安排在班组交接班间隙或者用电低谷时段,完全不会挤占正常作业时间,充足的续航能力也可以适配日产百吨级粮油加工企业的单日转运需求。
为了进一步放大电动叉车的应用价值,不少企业还同步做了配套优化,比如重新规划场内通行路线,划定电动叉车专用作业通道,和人员通行路线做物理区隔,既提升作业流转效率,也能保障厂区作业安全。同时安排经过系统操作培训的专属人员上岗,定期对设备的动力部件、液压系统、制动组件做常规巡检,及时排查小隐患,拉长设备的稳定运行周期。
从实际落地效果来看,完成电动叉车场内替换的粮油加工企业,不仅场内生产洁净度得到有效提升,搬运环节的年综合能耗成本也得到合理控制,同时规避了传统燃油设备尾气排放带来的环保合规风险,完全适配粮油加工行业安全生产、洁净生产的核心要求。后续随着应用场景的持续打磨,电动叉车还将适配更多粮油细分作业场景,为湖北粮油产业的高效运转提供可靠的场内搬运支撑。


