
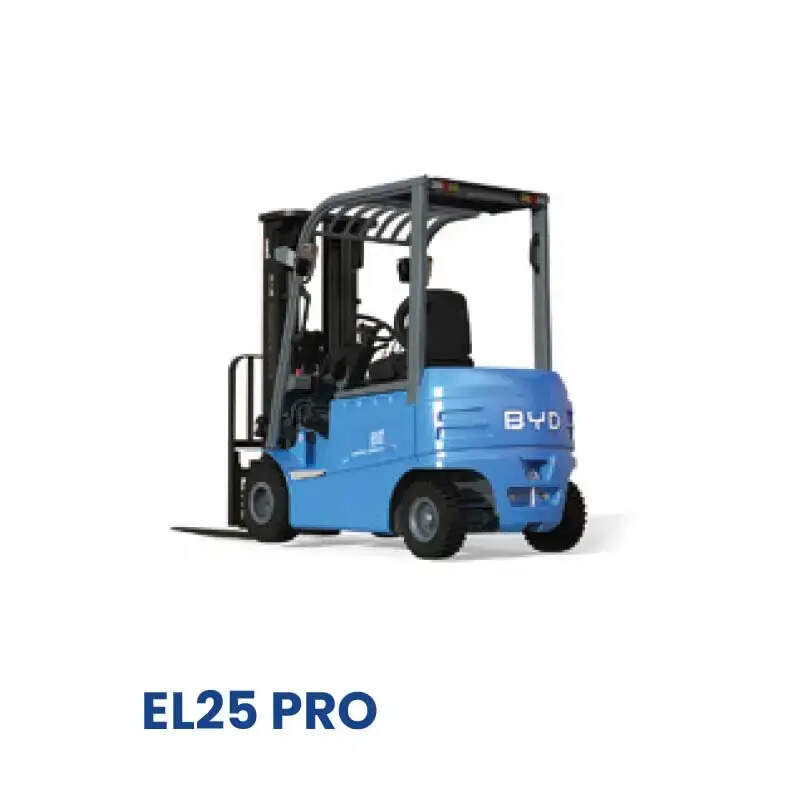
在湖北的食品加工车间中,保持生产环境的洁净度是保障食品安全的关键环节。随着行业对卫生标准要求的提升,传统内燃叉车因排放尾气、漏油等问题逐渐被淘汰,而1.5吨电动叉车凭借其清洁、低噪、易维护的特性,成为车间内部物料搬运的主流选择。本文从实际作业场景出发,分析该车型在洁净作业中的具体表现。
首先,电动叉车采用蓄电池作为动力源,运行过程中无废气排放,完全避免了传统燃油车对车间空气的污染。对于湖北地区的食品加工企业,尤其是生产糕点、乳制品、调味品等对气味敏感的品类,这一特性直接降低了产品被异味污染的风险。同时,1.5吨的额定载重设计,恰好匹配食品车间常见的原料箱、半成品托盘、成品周转筐等标准单元载荷,无需频繁调整搬运方案,提升了作业流畅度。
其次,电动叉车在洁净作业中的关键在于其封闭式结构。车体底盘、液压管路、电器元件均采用密封设计,有效防止油脂、灰尘外泄。日常清洁时,操作人员可直接使用高压水枪或湿布擦拭车体表面,无需担心电器进水问题。此外,该车型配备的实心橡胶轮胎经过防滑纹路处理,在车间湿滑地面(如清洗后的瓷砖地面)上仍能保持稳定抓地力,减少了因打滑导致的物料倾倒风险。
在作业流程优化方面,湖北食品加工车间通常采用“分区管理”模式,即原料区、加工区、包装区、暂存区之间需快速转运,且避免交叉污染。1.5吨电动叉车因其紧凑的车身尺寸(通常宽度约1米,转弯半径约1.8米),能够轻松通过车间标准门洞和狭窄通道,无需频繁倒车,降低了对地面洁净区域的扰动。同时,其静音设计(电机运行噪音低于65分贝)使操作人员可以在靠近包装设备的区域作业,不影响其他流水线的正常运转。
从卫生管理角度看,电动叉车还具备无滴漏优势。液压系统采用全封闭设计,转向器和举升油缸均使用食品级液压油(符合NSF H1标准),且在接头处配置双重密封圈,即使长期使用也不会出现渗油现象。这对于需要定期进行空气沉降菌检测的车间至关重要——任何油渍都可能成为微生物滋生的载体,而电动叉车从源头上规避了此类隐患。
综上所述,湖北食品加工车间选用1.5吨电动叉车进行洁净作业,是兼顾效率与卫生的合理选择。企业只需根据实际搬运频次和电池容量,制定充电与维护计划,即可在满足产量需求的同时,持续保持生产环境的合规性。未来,随着电动叉车技术的进一步成熟,其智能化控制与节能特性还将为车间带来更多优化空间。


