
当前不少制造企业的内部物流环节中,产线与仓库的物料流转始终存在不同程度的衔接断层:仓库出库节奏和产线的用料需求不匹配,容易出现高峰时段待料停线、低峰时段物料囤积在工位边挤占作业空间的问题,也会额外增加人工调度的沟通成本,拉低整体生产运行效率。
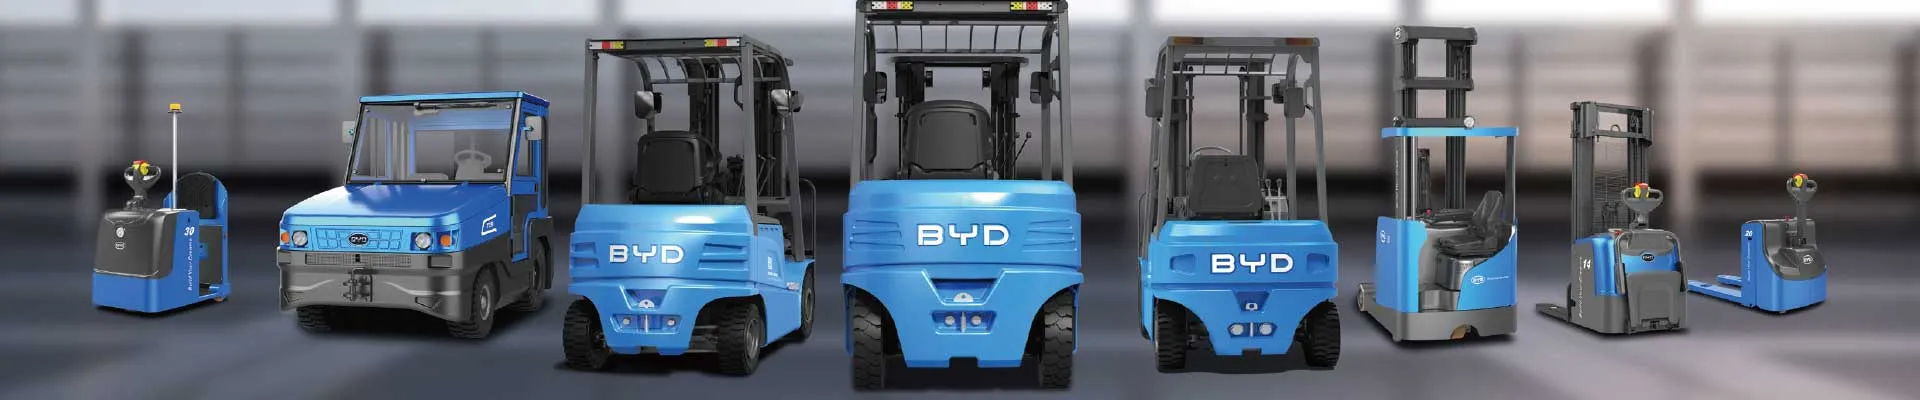
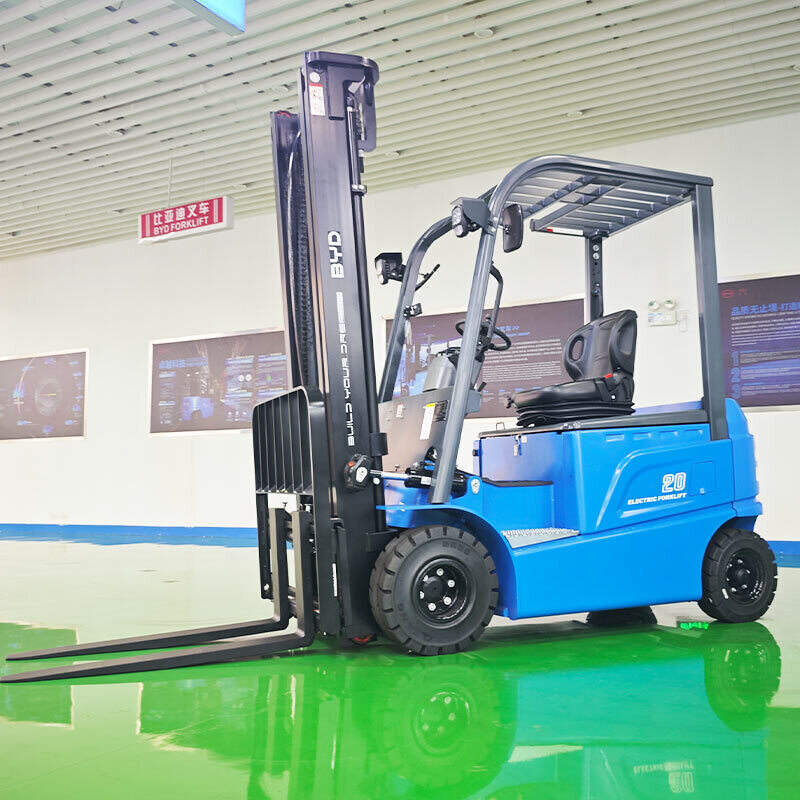
作为厂区内部物料转运的核心设备,电动叉车正在成为打通产线与仓库联动链路的核心载体。不同于传统转运设备的场景局限性,电动叉车适配仓库端的整托盘收货上架、批量出库作业需求,也能凭借低噪无尾气、转向灵活的特性,直接进入封闭生产车间完成工位边精准补料、空托盘回收、半成品跨工序转运等作业,无需额外设置二次转运节点,能覆盖从原材料入库到成品出库的全流程物料作业场景。
在实际落地的过程中,企业可将电动叉车的作业调度体系,与已有的仓库管理系统、生产执行系统完成数据衔接,替代原有的人工报料、人工开单调度流程:当产线工位的物料剩余量触达预设阈值,系统会自动向距离最近的待命电动叉车下发转运指令,仓库端同步收到需求后提前完成对应货位的拣选前置,叉车抵达仓库即可直接取货直送对应工位,全程无冗余等待环节。
这套联动模式落地后,既可以消除产线因待料出现的非计划停线风险,也能避免仓库提前备货导致的产线边物料过度堆积问题,让物料完全按照生产节奏流动。同时电动叉车的长期运营能耗成本较低,不同载重规格的车型可覆盖各类物料转运需求,无需额外配置多类专属转运设备,进一步降低企业的设备管理与运维成本。
不少制造企业推进内部物流升级时,都选择将电动叉车的联动调度作为低成本切入点,无需对现有产线和仓库布局做大规模改造,仅通过梳理物流作业流程、打通两端信息交互通道,就能快速实现产线与仓库的作业同步,完善物料流转全链路的衔接逻辑,为后续的智能制造体系升级打下扎实的内部物流基础。


