
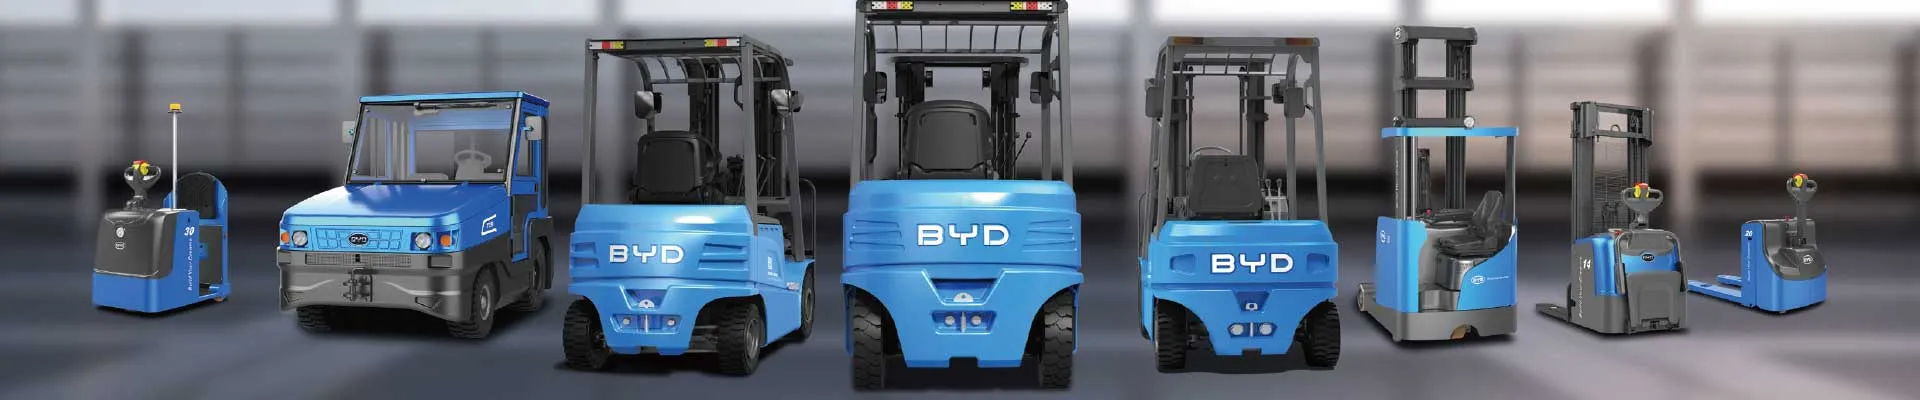
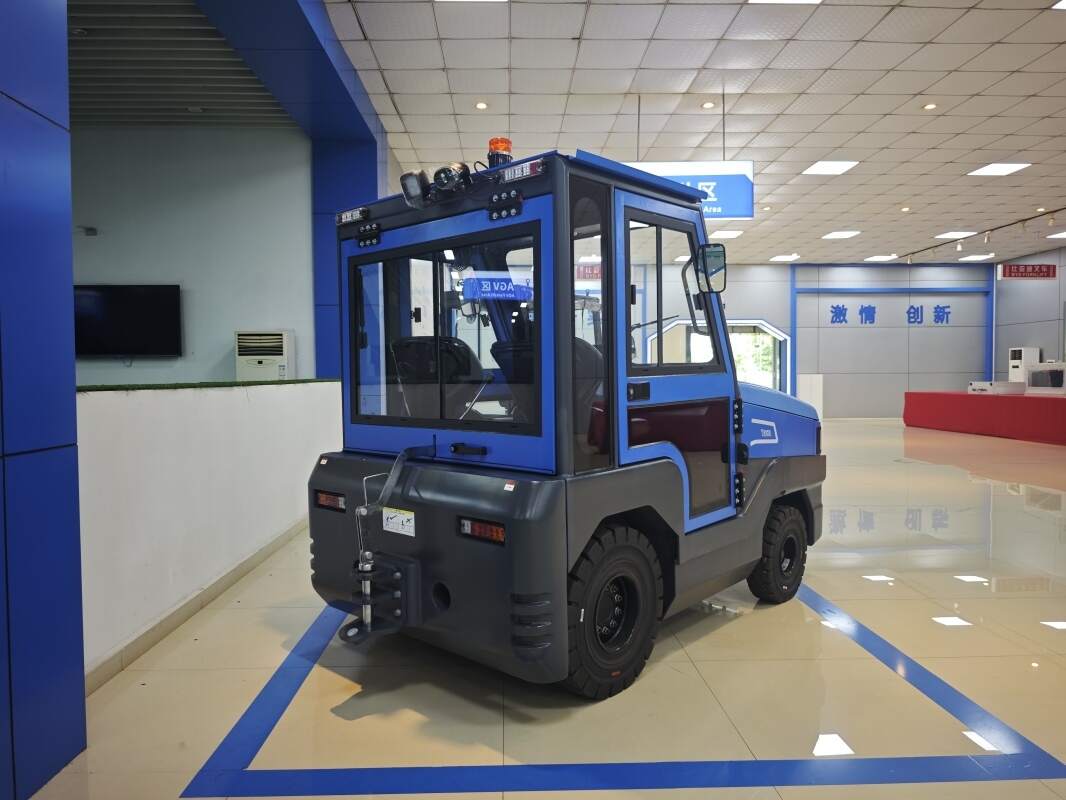
在十堰地区的包装生产车间中,成品托盘转运是衔接生产与仓储的关键环节。传统内燃叉车存在尾气排放、噪音大等问题,而电动叉车凭借零排放、低噪音、操作灵活等优势,正逐步成为车间物流设备的主流选择。本文从实际应用角度,分析电动叉车在十堰包装生产车间转运成品托盘的具体方案与价值。
首先,电动叉车适配包装车间封闭作业环境。包装车间通常空间有限,且对空气质量有较高要求。电动叉车采用蓄电池驱动,运行过程中无废气产生,确保车间空气洁净,避免对包装材料或成品造成污染。同时,电动叉车噪音水平显著低于内燃叉车,有利于改善员工工作环境,降低职业健康风险。
其次,电动叉车在成品托盘转运中的效率优势明显。包装车间内成品托盘通常堆叠整齐,重量在500至1500公斤不等。电动叉车配备精准的液压升降系统和微动控制功能,能够平稳叉取、提升和移动托盘,减少货物破损风险。部分型号还具备侧移、前移等辅助功能,使货叉调整更灵活,适应不同规格托盘。在狭窄通道和转弯区域,电动叉车紧凑的车身设计可有效提高空间利用率,减少转运时间。
第三,电动叉车运营成本可控。电能成本远低于燃油费用,且电动叉车维护较为简单,无发动机、变速箱等复杂部件,仅需定期检查电池、电机和控制系统。现代锂电技术进一步缩短了充电时间,支持快速补电,适应多班次作业需求。这有助于包装车间实现全天候高效转运,降低综合运营成本。
在操作规范方面,电动叉车驾驶员需经过专业培训,掌握安全操作规程:起步前鸣笛、观察周围环境;行驶中保持低速,匀速转向;叉取托盘时确保货叉完全插入,重心稳定;堆垛时确认货架或地面承重能力。车间应规划明确的行车路线和警示标识,避免人车混行。定期对电动叉车进行保养,包括检查轮胎气压、刹车系统、灯光信号、电池液位等,确保设备始终处于良好状态。
此外,十堰地区气候四季分明,冬季低温可能影响电池性能。建议选用具备低温保护功能的锂电池,或为叉车提供室内充电、存放条件,确保冬季也能正常启动和作业。夏季则需注意电池散热,避免长时间高强度使用导致过热保护。
综上所述,在十堰包装生产车间中使用电动叉车转运成品托盘,既符合环保要求,又能提升物流效率、降低成本。通过科学选型、规范操作和定期维护,企业可充分发挥电动叉车的优势,实现生产与物流的顺畅衔接,为车间数字化转型和绿色制造奠定基础。未来,随着电池技术和智能控制系统的进步,电动叉车在包装行业的应用将更加广泛,为企业创造更多价值。


