
当前不少生产制造类车间,随着生产节拍逐步加快,物料流转环节的堵点也逐步显现:原材料从外围暂存区转运至生产工位的等待时间过长,不同工序之间的半成品转运衔接不畅,成品下线后运往库区的动线混乱,这些零散卡点累加之后,很容易拖慢整体生产推进节奏,也会额外增加不必要的运营成本。
想要系统性破解这类问题,不能只靠单一调整某一个环节,要从全作业链路的视角出发,把电动叉车的价值充分发挥出来,打通从物料入库暂存、工位精准补给、工序间周转到成品入库的全流程衔接。
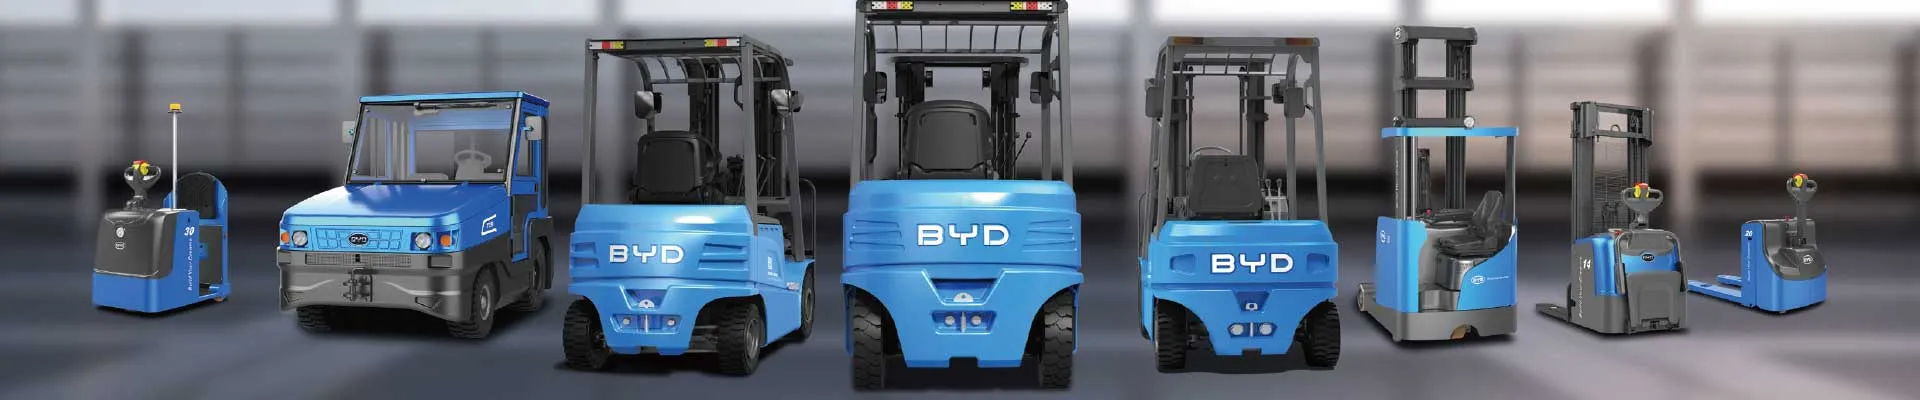
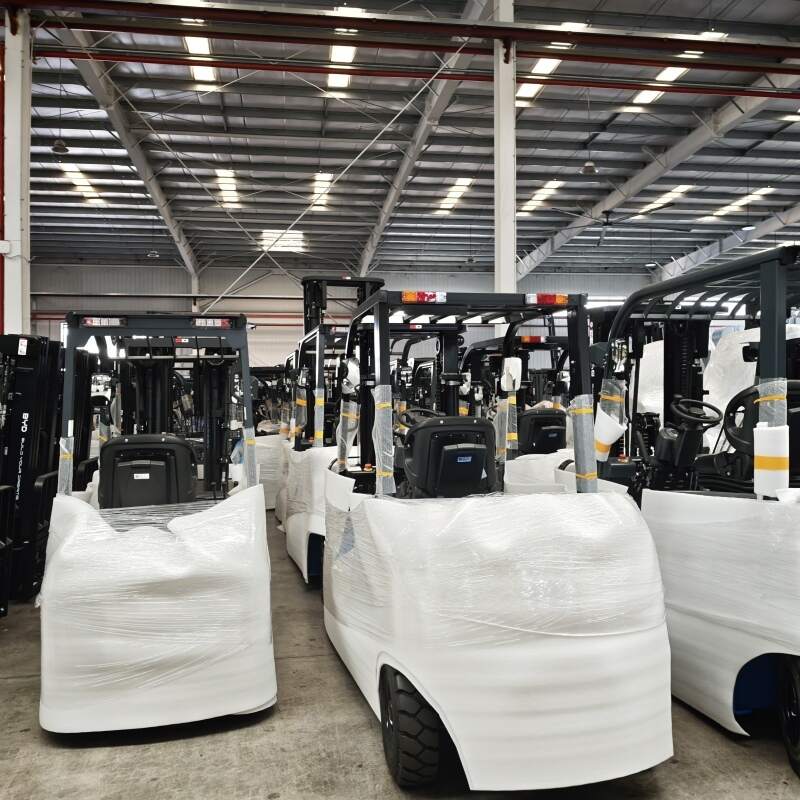
首先要做好设备和场景的适配调整,结合车间现有通道宽度、物料常见载重、周转容器规格等实际情况,选配适配参数的电动叉车,避免出现设备轴距过大卡在窄通道、载重不足导致多次往返运料的问题,从硬件层面减少无效作业的可能性。不少之前没有做过适配调整的车间,仅通过匹配对应参数的电动叉车,就能减少近两成的无效折返路程,搬运耗时自然得到合理压缩。
其次要把电动叉车调度和现有生产排程做深度绑定,不再沿用传统的攒够一批料再统一转运的模式,而是对接生产工位的物料补给信号,就近调配在岗的叉车作业人员,开展小批量高频次的精准配送,既可以避免工位旁堆积过多待加工物料挤占操作空间,也能从根源上降低生产线断料待工的概率。
最后还要同步梳理车间内部的通行动线,为电动叉车规划专属的行驶路径,和行人通行区、特种设备操作区做明确的区隔标识,既可以降低现场安全隐患,也能避免叉车在车间内不必要的绕路。同时在物料装卸的各个节点设置专属停靠区,让叉车作业人员抵达对应位置就可以直接开展装卸操作,不用花费额外时间寻找停靠点位,进一步压缩单趟作业的耗时。
整体来看,电动叉车的价值不是单一的物料搬运载体,而是串联起整个车间物料流转链路的核心节点,企业可以结合自身的生产实际情况逐步调整优化,不用一次性做大范围改造,就能稳步提升物料流转效率,降低搬运环节的综合成本,为生产活动的有序开展提供充足的支撑。


